300t/d锂电三元前驱体高盐高氨氮洗水回用处理案例
项目概况
一、 项目背景与核心挑战
该客户为国内锂电材料上市公司新建的规模化生产基地。在三元前驱体生产的洗涤工序中,产生大量含有高浓度硫酸盐、氨氮以及含有镍、钴、锰金属离子的工艺洗水。
项目落地面临三大严峻挑战:
巨大的资源流失痛点: 废水中含有高价值镍、钴金属,传统直接中和沉淀不仅造成数百万原料流失,且高盐、高氨氮水质极易导致综合外排超标。若直接外排,废水中高价值的镍 (Ni)、钴 (Co)、锰 (Mn) 随水流失,造成极其高昂的原料损耗。
设备高盐酸性腐蚀与常规膜压力: 原水电导率最高可达30000μs/cm,且工况偏酸性(pH 3–5),常规反渗透膜元件在此环境下易发生严重的膜面压密衰减与无机结垢,常规碳钢及 304 不锈钢管路极易穿孔腐蚀。
高水质回用标准: 电池级三元材料对洗涤水纯度要求极高,系统必须在重金属截留、除盐与脱氨指标上实现稳定输出,避免杂质离子回流影响前驱体晶型与振实密度。
二、 工艺流程与核心装备
我们打破传统的单一沉淀工艺,采用“物理拦截 + 耐酸特种双级膜深度浓缩 + 浓水蒸发”的闭环工艺组合。
核心工艺链路:
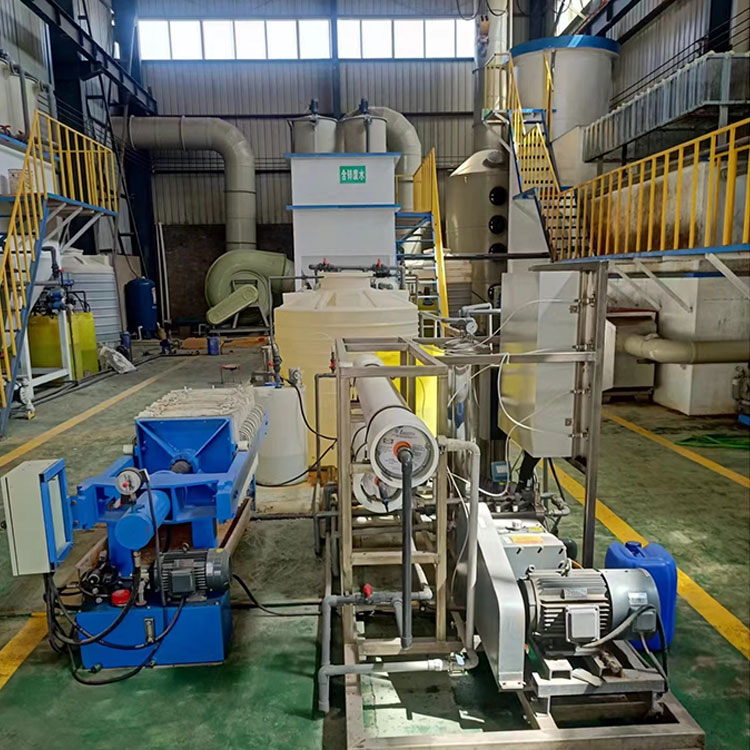
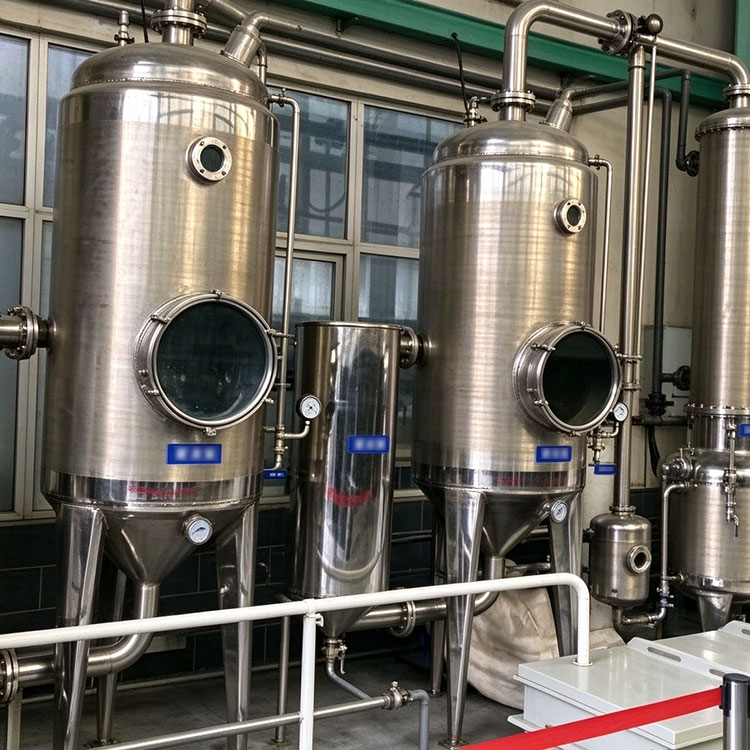
原水 ➡️ 板框压滤预处理 ➡️ pH 调节 ➡️ 超滤 (UF) ➡️ 一级反渗透 (采用特种海水淡化膜 SWRO) ➡️ 二级反渗透 (抗污染 RO) ➡️ 淡水直供生产线 / 浓水送入脱氨塔+蒸发系统截留重金属。
核心装备配置
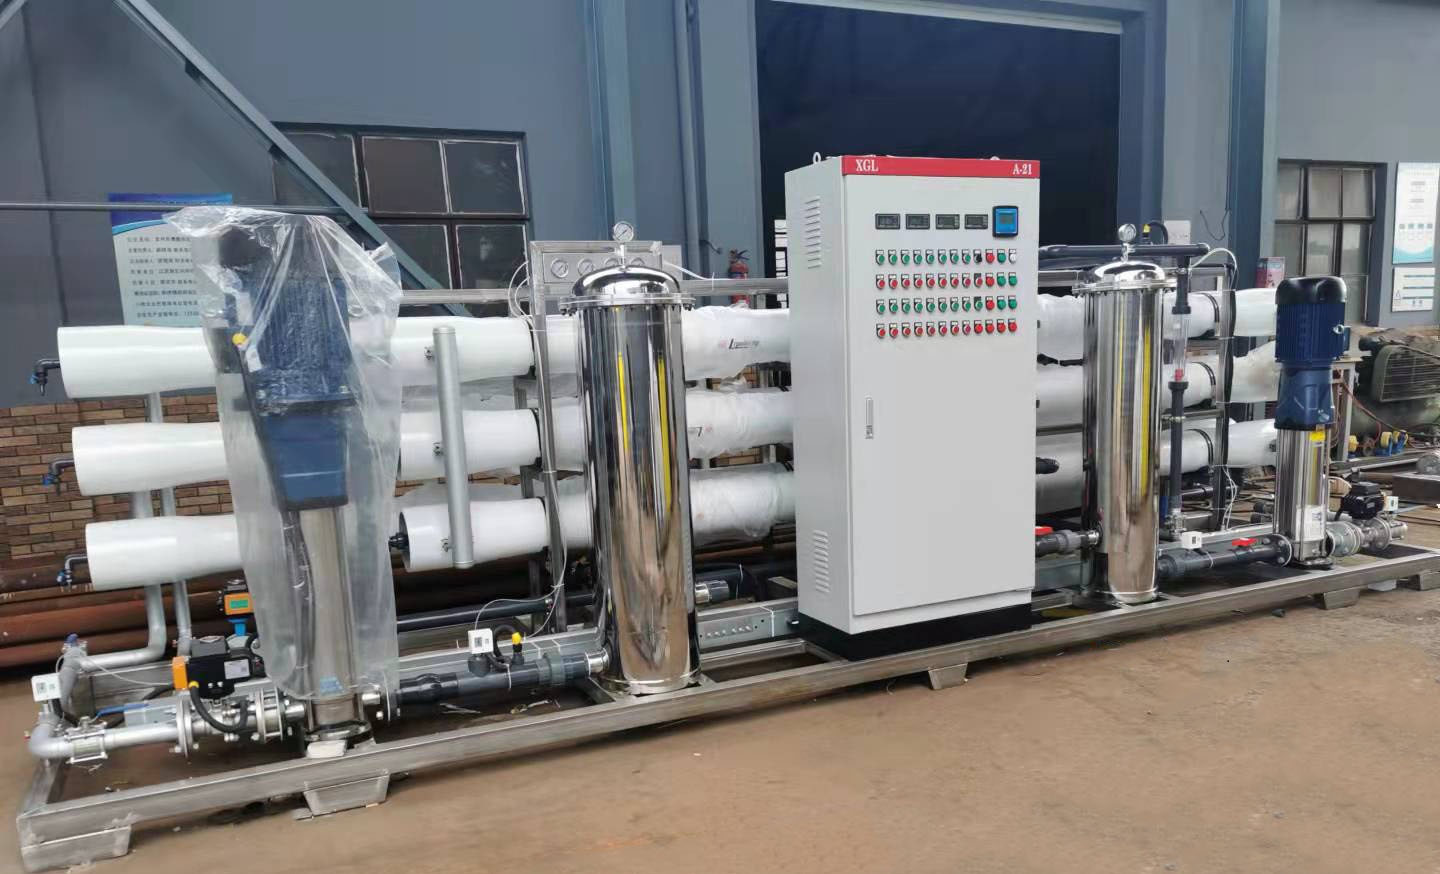
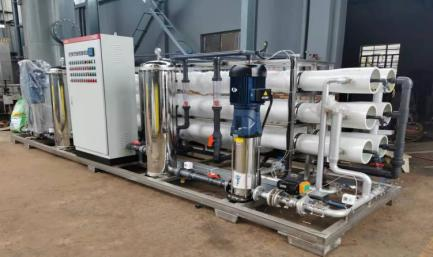
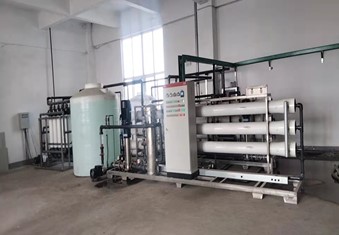
特种耐酸抗污染双级反渗透撬块: 一级采用高承压海水淡化膜(SWRO)抵抗超高渗透压与高盐环境;二级采用高脱盐抗污染膜(BWRO)进行精度把关,确保产水电导率≤50μs/cm。
全系统 316L/双相钢防腐材质配置: 高压管路与过流阀门全面升级为 316L 及以上耐酸耐腐材质,以降低腐蚀风险。
精密超滤(UF)与微米级保安过滤: 深度截留水体微细胶体与氢氧化物微粒,将膜进水淤泥密度指数(SDI)稳定控制在 2.5 以下。
全流程 PLC + SCADA 智能监控柜: 在线监测进出水电导率、pH、产水通量与跨膜压差(TMP),搭载化学清洗(CIP)自动触发逻辑。
三、 运行表现与综合效益
该项目已连续稳定运行 6 年以上,膜组件性能衰减率远低于行业平均水平,项目运行期间按维护计划开展膜清洗、设备巡检及预防性维护,系统保持稳定运行,为客户创造了显著的双向经济效益:每日回收约230吨处理产水,用于满足要求的生产回用环节,年节省新水与纯水制备成本超50 万元;浓缩富集的镍钴锰母液回流至前端浸出/配料段,年挽回贵金属原料流失价值超百万元。终结了高盐高氨氮废水的直排漏洞,完全满足地方严格的总量控制与新能源行业环保核查。
| 项目 | 详情 |
|---|---|
| 废水种类 | 三元材料洗水回用水 |
| 处理水量 | 300m³/d |
| 处理工艺 | 膜处理 |
| 处理前 | 电导率≤30000μs/cm |
| 处理后 | 电导率≤50μs/cm |
FAQ
Q1: 原水电导率高达30,000 μS/cm 且呈酸性,反渗透膜元件会不会快速结垢老化?膜寿命能维持多久?
常规反渗透膜在此工况下确实容易衰减,但本方案在一级选用抗污染高压海水淡化膜(耐受渗透压更高、交联度更致密),并配置了 316L 耐腐蚀高压管阀。同时,前端超滤将胶体截留,加药系统精准注入针对硫酸盐和金属离子的专用耐酸阻垢剂。配合每季度 1 次的标准在线化学清洗(CIP),膜元件在实际项目中实现了 2 年以上的稳定使用周期。
Q2: 经反渗透膜浓缩后的 20%–25% 高浓盐水(含高浓度氨氮与富集重金属)如何处理?
膜系统将原本 300 t/d 的庞大水量浓缩至不足 70 t/d,极大缩减了后端处理规模。浓缩液直接导入后置的脱氨系统(精馏脱氨或膜脱氨),脱氨后的重金属浓缩残液回流至车间沉淀配料工序或进入蒸发器结晶固化,实现重金属与盐分的资源化回收。
Q3:你们的系统是如何把洗水里的镍、钴、锰捞回来的?真的能抵消一部分设备投资吗?
RO可降低产水中的多种溶解性金属离子负荷,并将部分镍、钻、锰富集于浓水侧。实际截留与富集效果取决于金属形态、进水pH、膜型、回收率、盐分组成及运行条件。这部分极高浓度的“重金属浓水”随后进入后端的脱氨与蒸发结晶工段,可将其转化为固体金属盐类或直接排入前端生产线回炉提取。对于产能巨大的三元材料厂,这部分能挽回金属损耗加上节约的纯水水费。

 豫公网安备41077102000244号