60t/d 电镀加工厂分质收集:重金属零排放项目案例
项目概况
一、 项目背景与核心挑战
该客户为新建电镀企业。针对表面处理行业严苛的环保环评核查,工厂在筹建阶段即确立了“重金属清洗水全回用、厂界零液态重金属外排”的绿色制造目标。
项目落地面临三大严峻挑战:
用地极其狭小: 厂区预留环保用地仅不足,而零排放工艺链条长(沉淀、过滤、双膜、蒸发、压滤),常规平面布局完全无法容纳。
分质分流控制难度大: 生产线涵盖镀锌、铬钝化及前处理清洗,若不同镀种清洗水混合收集,将导致化学破络失效、药剂消耗激增且无法实现膜浓缩回用。
严苛的排污红线:新建电镀厂环评要求极高,重金属废水必须实现真正的零排放,对重金属废水回用、浓水处理及排放控制提出严格要求。
二、 分质工艺流程与核心装备
我们打破传统的混合粗放处理模式,量身定制了“清污分流+分质预处理+重金属沉淀+膜浓缩回用+浓水蒸发减量”的定制化解决方案。
重金属废水链路(针对含锌与钝化废水):
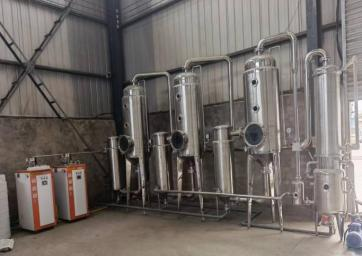
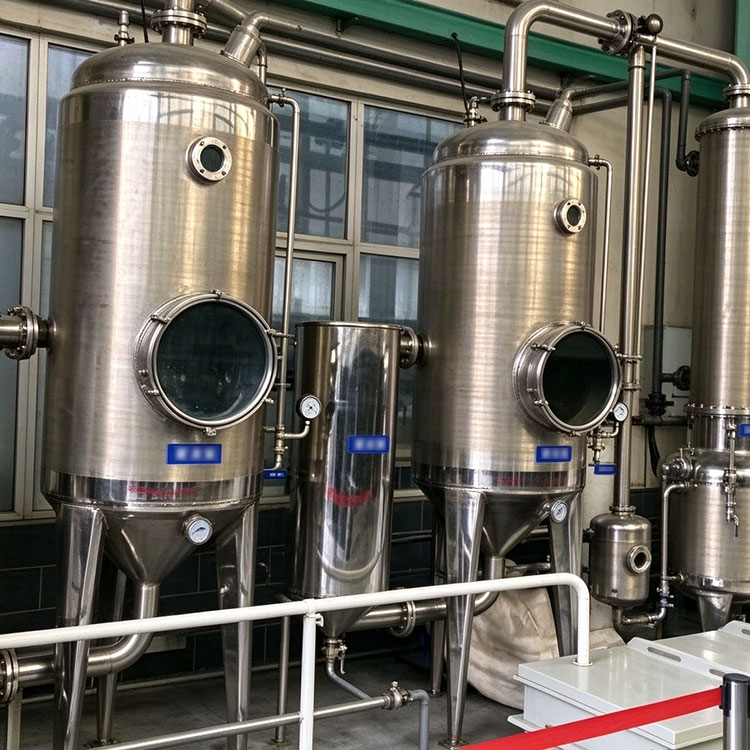
智能化学沉淀 ➡️ 超滤 (UF) ➡️ 反渗透 (RO) ➡️ 多效蒸发器 (MEE)。深度脱盐分离重金属,淡水直接回用于电镀生产线。
综合废水链路(针对有机物与油脂):
隔油池 ➡️ 溶气气浮机 (DAF) ➡️ 沉淀 ➡️ 生化组合处理。低成本剥离悬浮物并降解 COD,保障稳定达标外排。
核心装备配置
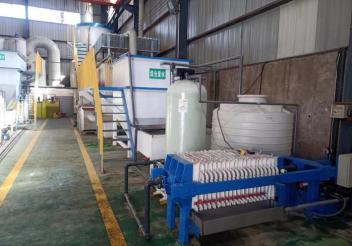
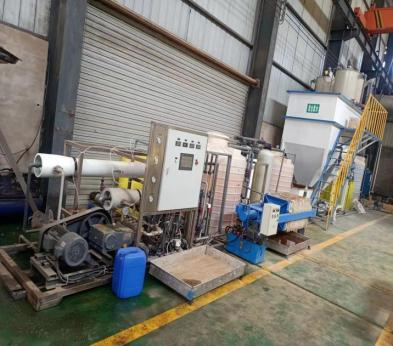
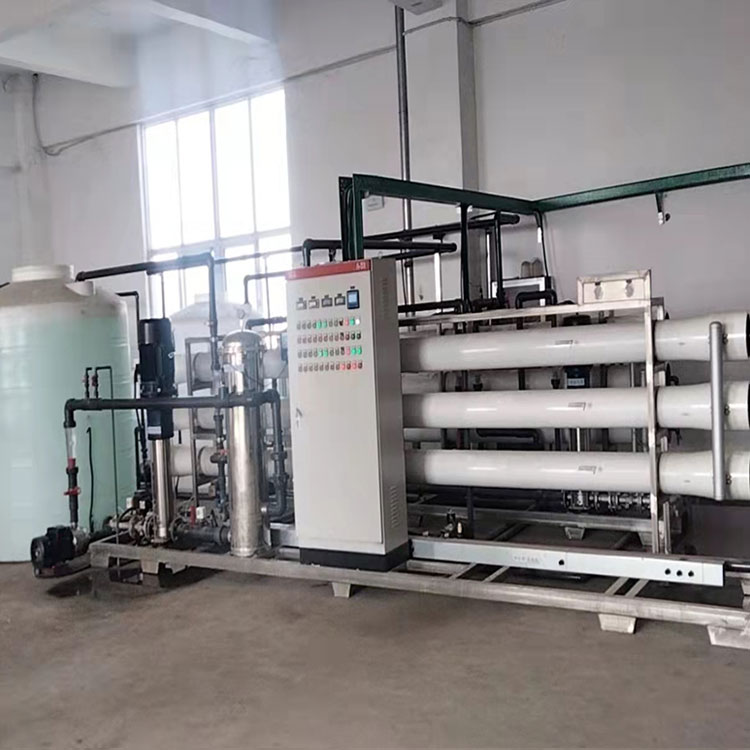
超滤 (UF) :超滤设备作为膜系统前置防护,拦截细小悬浮物,保障反渗透设备稳定运行。
反渗透 (RO) :反渗透设备对重金属废水进行脱盐净化,在产水满足具体工艺用水要求的前提下,可用于适宜的生产回用环节。
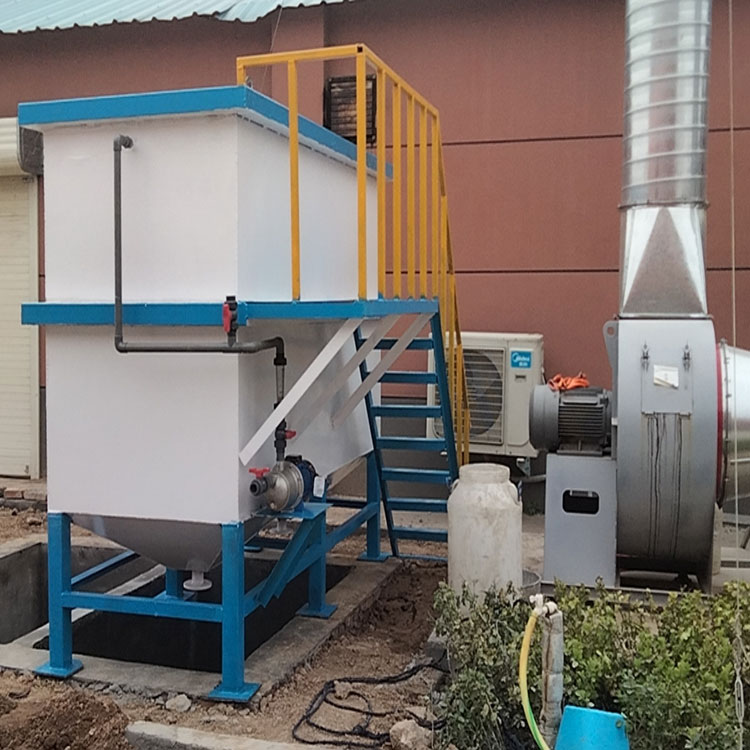
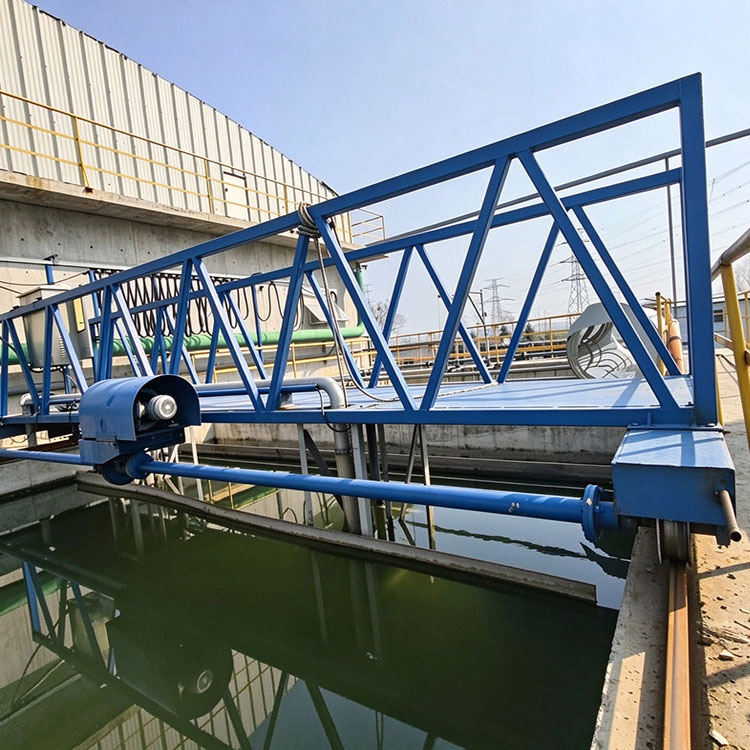
溶气气浮机 (DAF) :用于浮油、悬浮物及化学絮体分离,降低后续生化处理负荷。
板框压滤机: 对重金属氢氧化物污泥深度脱水,形成干燥泥饼,减少危废外运量。
三、 运行表现与综合效益
项目持续运行3.5年,膜系统按运维计划开展清洗与维护,运行记录显示系统保持稳定运行。每日回收约36吨满足清洗线使用要求的回用水,年节约自来水采购与排污费逾 10 万元。在 300平方米占地内完整落地全套系统,为企业节省数十万元土地扩建与基建开支。高自动化的 PLC 控制系统使整套污水站日常中控监控和常规巡检可1名操作人员完成,有力地保障了新建电镀生产线满负荷合规运转。
| 项目 | 详情 |
| 废水种类 | 含锌废水、钝化废水、综合废水 |
| 处理水量 | 各20m³/d |
| 处理工艺 | 含锌废水:化学沉淀法+膜分离法+蒸发组合工艺处理 钝化废水:化学沉淀法+膜分离法+蒸发组合工艺处理 综合废水:隔油+气浮+沉淀+生化组合工艺处理 |
| 排放标准 | 《电镀污染物排放标准》(GB21900-2008) |
| 处理前 | COD≤500mg/L、总锌≤200mg/L、总铬≤80mg/L、SS≤500mg/L |
| 处理后 | 重金属废水零排放,综合废水达标排放,COD≤80mg/L、SS≤50mg/L |
FAQ
Q1: 电镀厂车间清洗水排放不稳定,含锌和含铬水如果不小心串槽混流,会搞垮整套系统吗?
不会。系统在前端设置了水质在线联锁监测与应急旁通缓冲槽。一旦传感器检测到氧化还原电位(ORP)或 pH 异常(如含铬废水串入含锌系统),进水电动阀门会自动切断并引导至事故缓冲池,同时发出警报,避免对后端膜元件造成不可逆损伤。
Q2: 60t/d 这样的小规模做多效蒸发,会不会电费蒸汽消耗过大、天天产生巨额运行费?
不会。本方案绝非将 60 吨原水直接拿去蒸发,而是先通过高效反渗透膜浓缩技术,将 85%–90% 的重金属废水先转化为洁净产水直接回用。最终进入多效蒸发器的浓水量每天仅有约 4–6 吨,整套系统的日均能耗与耗材开销控制在较低水平,中小型电镀厂完全能够承担。
Q3:含有多效蒸发器 (MEE) 的电镀废水系统往往故障率很高,你们是如何做到 3.5 年连续稳定运行,且每班只需 1 个人管的?
稳定性的核心护城河在于“严苛的膜前预处理”与“智控系统”。我们的超滤 (UF) 系统拦截了易结垢的胶体和悬浮物,确保进入蒸发器的都是清澈的高盐水,从源头避免结垢隐患。配合全站 PLC 自动化一键启停和闭环加药系统,操作员只需在中控屏查看仪表数据,免去了高强度的现场人工体力维护。

 豫公网安备41077102000244号