220t/d 汽车配件电镀厂:重金属废水零排放案例
项目概况
一、 项目背景与核心痛点
该客户为新建智能化汽车零部件制造基地。作为精密汽配供应链核心配套工厂,厂区环评对重金属污染物排放设定了极为严苛的标准,必须实现重金属清洗废水的完全闭环回用。
项目建设面临三大核心挑战:
重金属毒性大且成分复杂: 生产涵盖镀锌、镀铬、镀镍等多道工序,废水中含有高浓度游离态与络合态重金属离子,水质波动剧烈且酸碱交替频繁。
零排放工艺与膜浓缩风险: 废水含盐量高、硬度大,后续反渗透膜浓缩极易发生无机结垢与金属污堵,导致产水通量衰减。
极速交付与无人化要求: 客户智能化新厂投产在即,要求工程整体交付周期压缩 15 天,同时要求全系统实现高等级自动化远程集控。
二、 工艺流程与核心装备
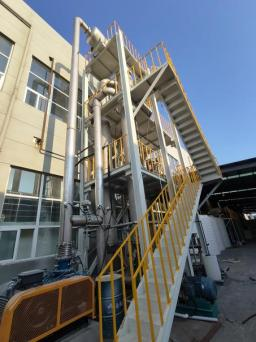
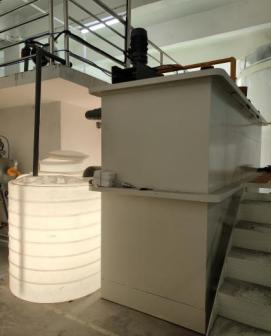
针对含铬、含镍、含锌废水的特性,项目采用“分质破络沉淀 + 双膜深度脱盐 + MVR 蒸发结晶”的集成工艺路线。
工艺流程
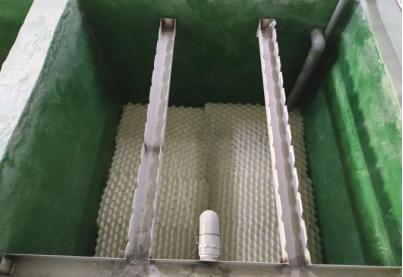
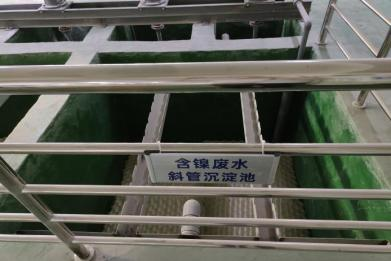
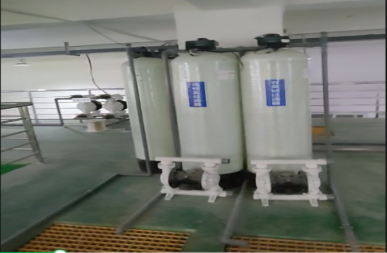
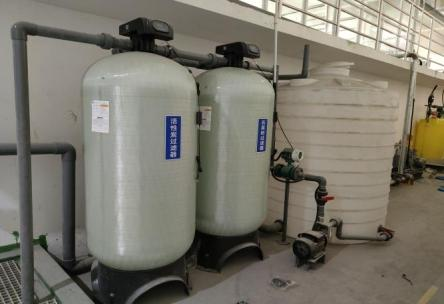
原水调节池 ➡️ 智能化学沉淀 ➡️ 砂滤/碳滤预处理 ➡️ 超滤 (UF) ➡️ 反渗透 (RO) ➡️ RO 产水回用生产 / RO 浓水进入 MVR 蒸发结晶。
核心装备配置
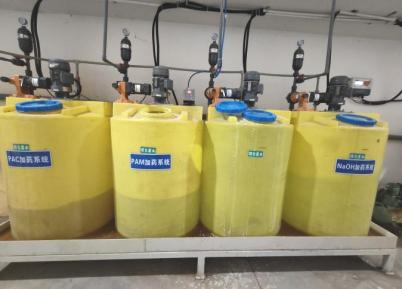
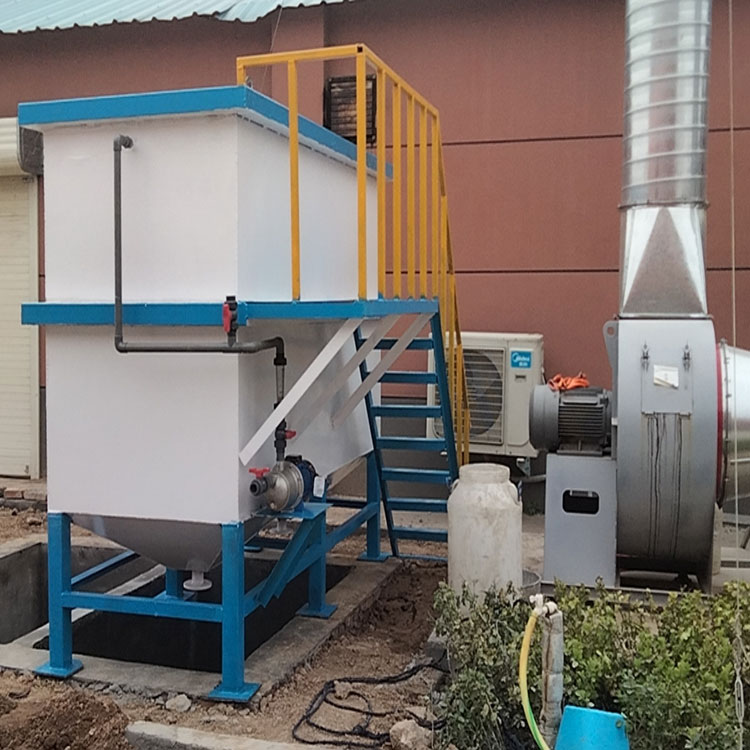
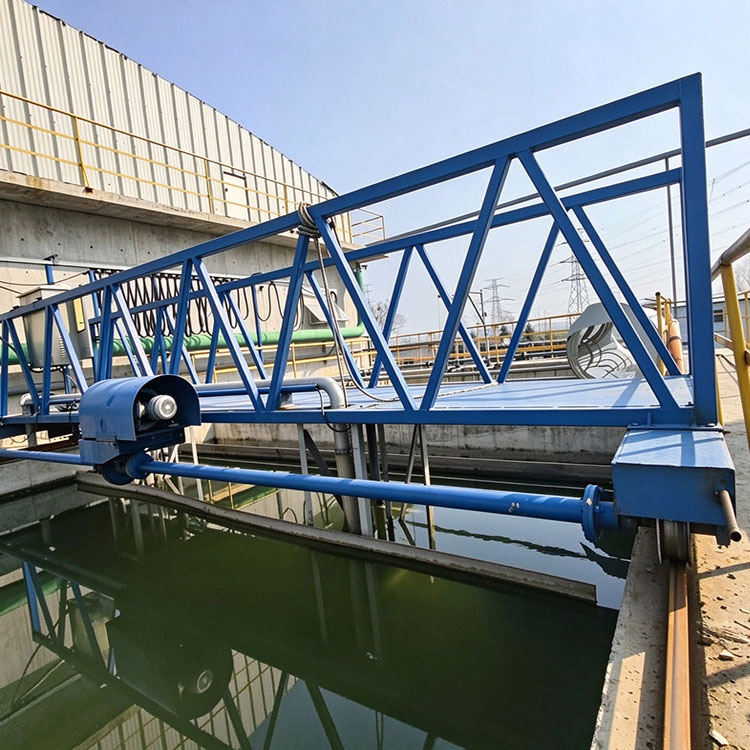
溶气气浮机 (DAF): 高效分离去除水体微细浮油、悬浮物与化学絮体,降低膜系统进水浊度。
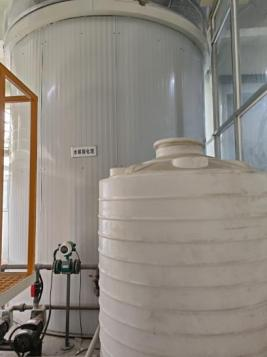
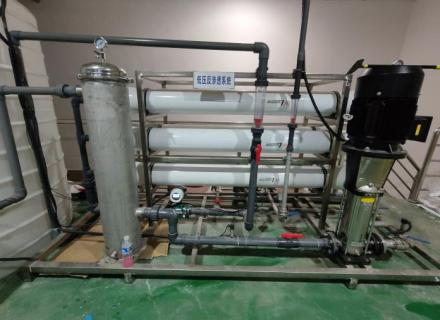
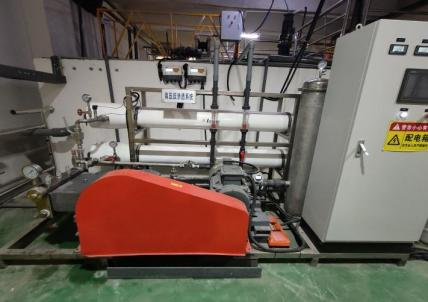
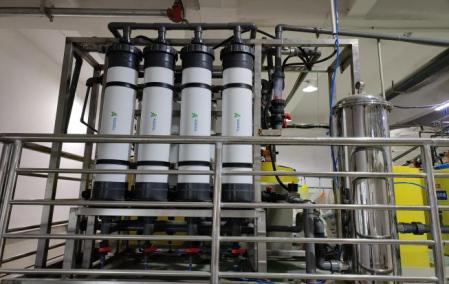
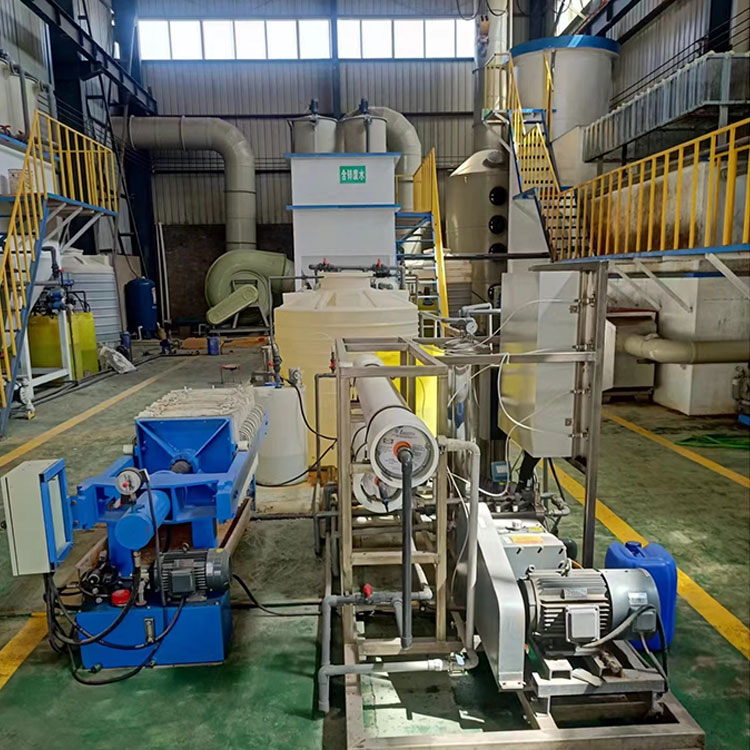
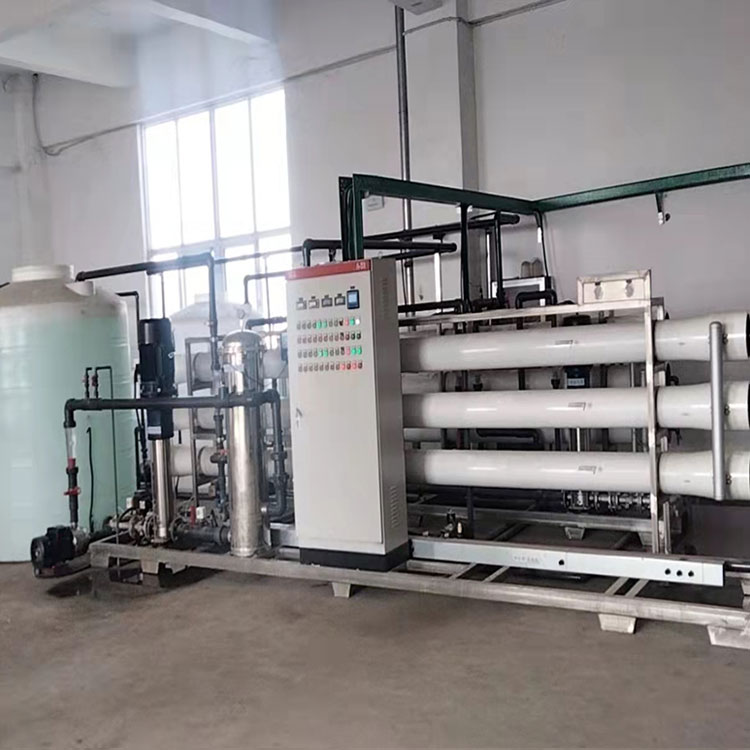
超滤 (UF) + 反渗透 (RO) 膜系统: 采用抗污染耐高压膜组件,超滤截留细微胶体,反渗透完成深度脱盐与重金属拦截。
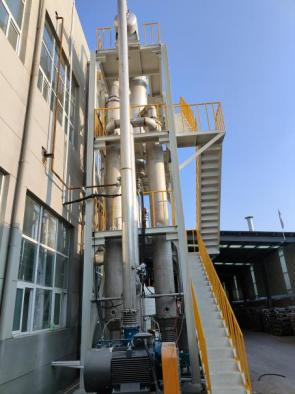
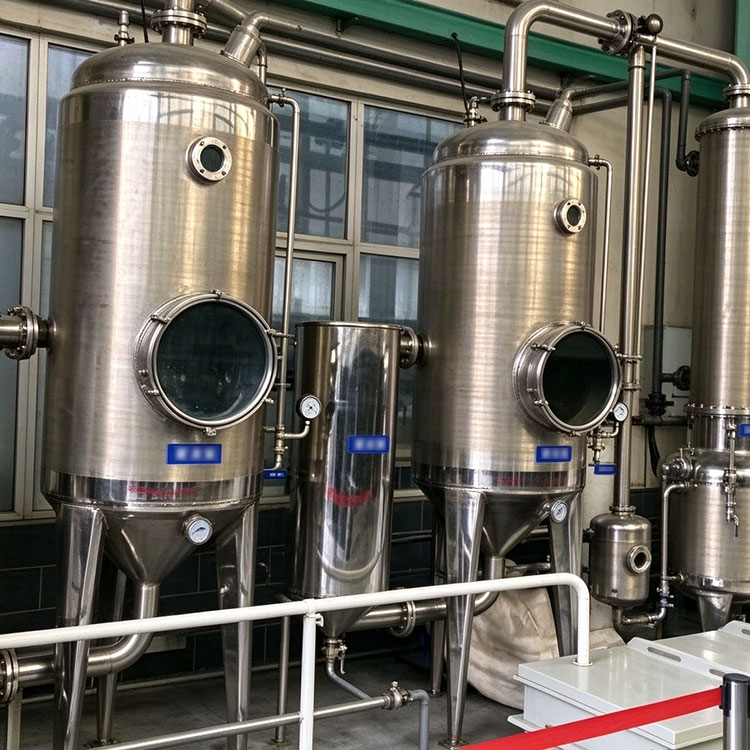
MVR 蒸发器: 针对 RO 高盐浓水进行常压二次蒸汽再压缩蒸发,大幅降低高盐浓水蒸发能耗。
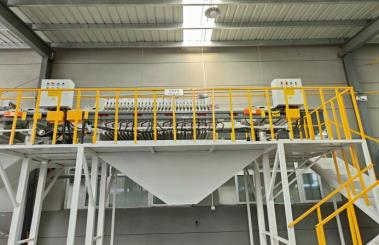
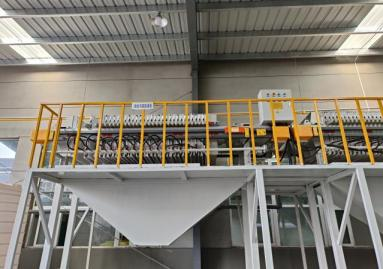
板框压滤机: 对化学沉淀产生的重金属氢氧化物污泥进行高压压榨脱水,形成低含水率滤饼便于危废处置。
三、 运行表现与综合效益
项目通过高效现场作业,较原计划提前 15 天完成全系统通水调试。系统投产至今连续稳定运行,重金属截留率达到行业领先水准,满足《电镀污染物排放标准》(GB 21900-2008)。通过智能化升级,系统日常运行配置由同类电镀污水站常见的 2 人/班优化为 1 人/班,即可完成中控监控、常规巡检及日常操作。系统每天回收约 180–190 吨高纯度去离子淡水用于清洗线,大幅减少工厂新鲜自来水与除盐水采购成本。该项目帮助降低重金属排放波动和相关合规风险,为全厂日产 5 万件汽配电镀件的连续生产提供污水处理保障。
进出水核心指标对比
| 项目 | 详情 |
| 废水种类 | 电镀废水 |
| 处理水量 | 220m³/d |
| 处理工艺 | 电镀废水:化学沉淀法+膜分离法+浓缩蒸发组合工艺处理 综合废水:物化+生化 |
| 排放标准 | 《电镀污染物排放标准》(GB21900-2008) |
| 水质指标(处理前) | COD≤500mg/L、总锌≤200mg/L、总铬≤80mg/L、总镍≤80mg/L、SS≤500mg/L |
| 水质指标(处理后) | 综合废水达标排放,重金属废水零排放。 |
FAQ
Q1: 220t/d 规模采用 MVR 蒸发浓缩做零排放,综合能耗与运行费用如何控制?
系统首先通过高回收率反渗透膜将原水浓缩 4–5 倍,使最终进入蒸发器的浓水量缩减至不足 40 t/d。MVR 系统通过机械压缩机循环利用二次蒸汽潜热,相比传统多效蒸发器节约 50% 以上的电热动力消耗,大幅压减了整套零排放系统的吨水处理成本。
Q2: 包含 MVR 蒸发和双膜法的电镀废水系统通常极其复杂,你们是如何做到每班仅需 1 人值守的?
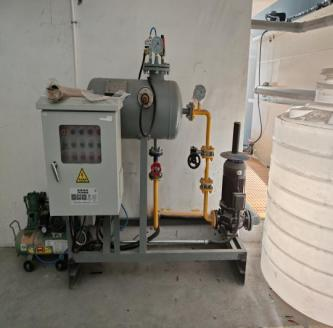
核心在于我们在常规设备上加装了工业级智控中枢。系统集成了在线 pH 计、电导率仪、液位计与电动比例阀,PLC 可根据水质波动自动调节加药量与水泵启停。操作员无需频繁去现场手动扭阀门或调药,只需在中控室屏幕或手机端即可完成全流程监控,将人工干预降到了最低。
Q3:含铬、含镍、含锌电镀废水如何实现分类处理与回用?
含铬、含镍、含锌废水应根据污染物特性进行分类收集和针对性预处理。对于络合态重金属废水,可结合破络、化学沉淀、固液分离及膜法深度处理等单元进行配置;后续 RO 产水在满足具体工艺要求的前提下,可进入适宜的回用环节。

 豫公网安备41077102000244号